¶ 概述
在设计功能性部件时,即便是微小的尺寸偏差,也可能导致配合不良或装配失败,尤其是机械零件与互锁结构。
这是因为耗材在 3D 打印过程中会因热收缩的物理特性而自然收缩,其过程如下:
- 耗材从高温喷嘴中挤出,以高温状态沉积。
- 沉积后逐渐冷却并固化。
- 冷却过程中材料产生轻微收缩,导致成品整体尺寸缩小,在 X 和 Y 轴方向上尤为明显。
不同耗材的收缩量各不相同。为解决这一问题,QIDI Studio 提供了收缩补偿设置,可调整或缩放模型,以抵消耗材冷却时的收缩。
¶ QIDI Studio 中的耗材收缩设置
QIDI Studio支持为每一卷耗材设置不同的收缩率。
操作步骤如下:
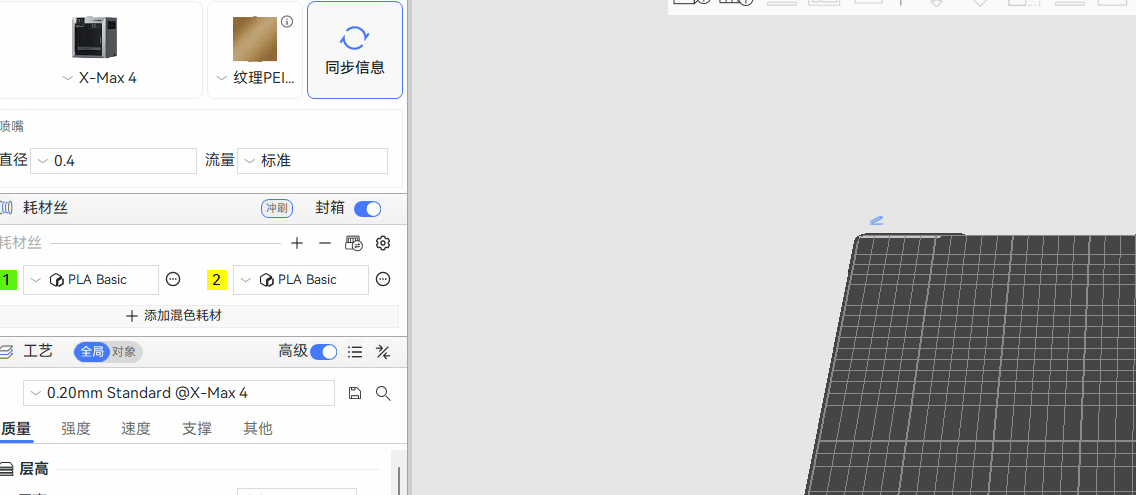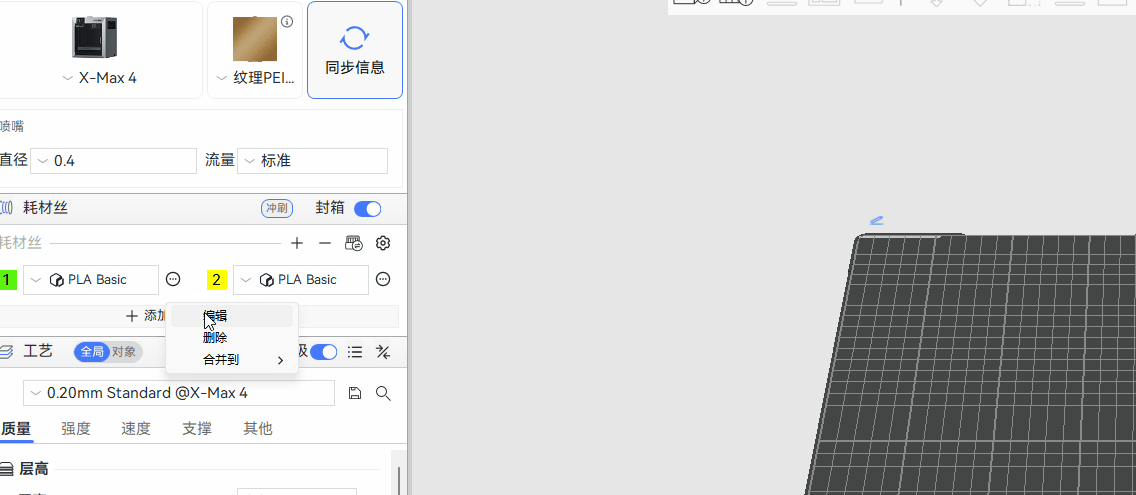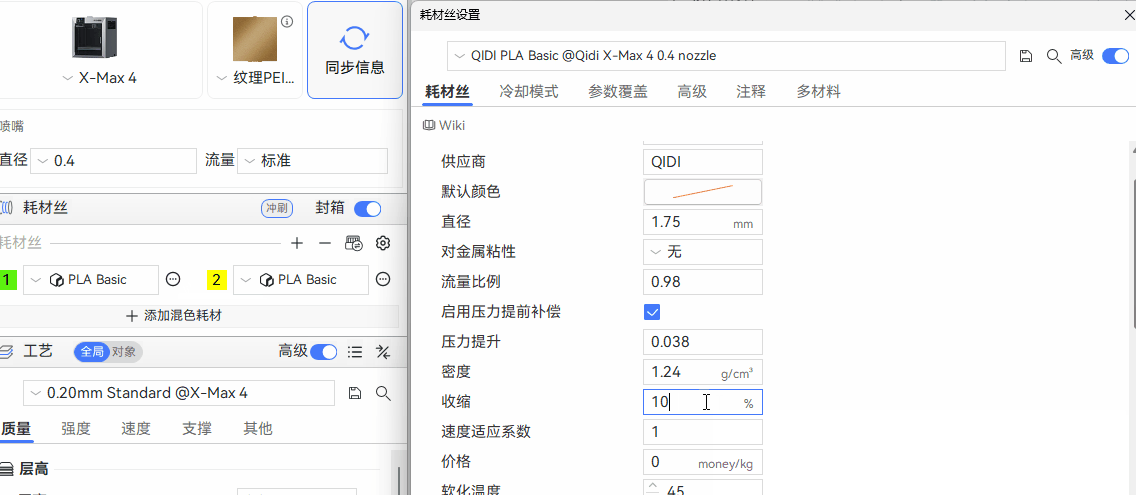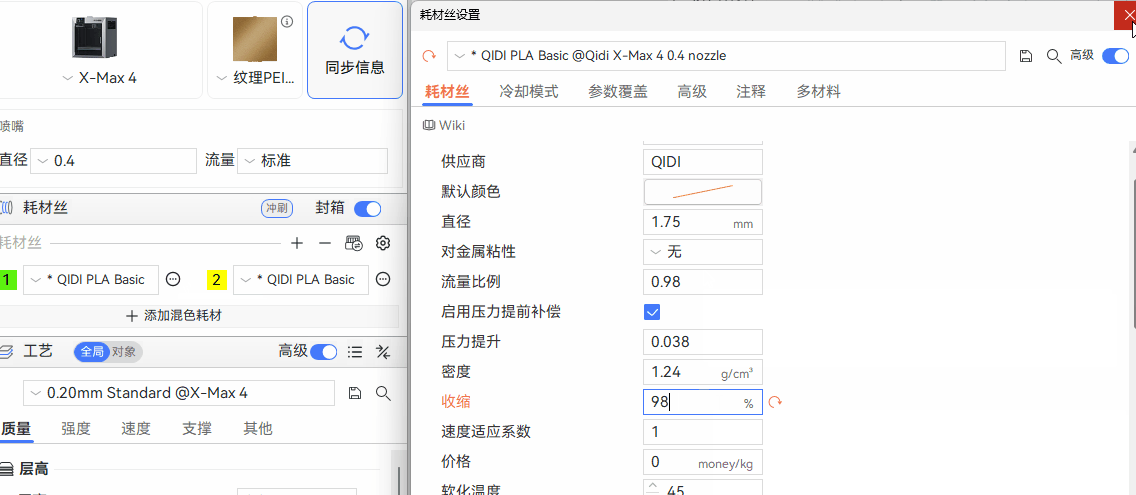
注意:此设置仅应用于单种耗材,并非全局调整。请为项目中的每种耗材分别设置收缩参数。
收缩补偿以百分比 (%) 表示,默认值为 100%。保持默认值时,不应用任何缩放,模型将按切片器中的原始尺寸打印。
¶ 收缩率计算
收缩率的计算公式为:
收缩补偿 (%) = (测量尺寸 / 设计尺寸) × 100%
| 参数 | 说明 |
|---|---|
| 测量尺寸 | 使用卡尺测量的打印件实际尺寸 |
| 设计尺寸 | 3D 模型的原始尺寸 |
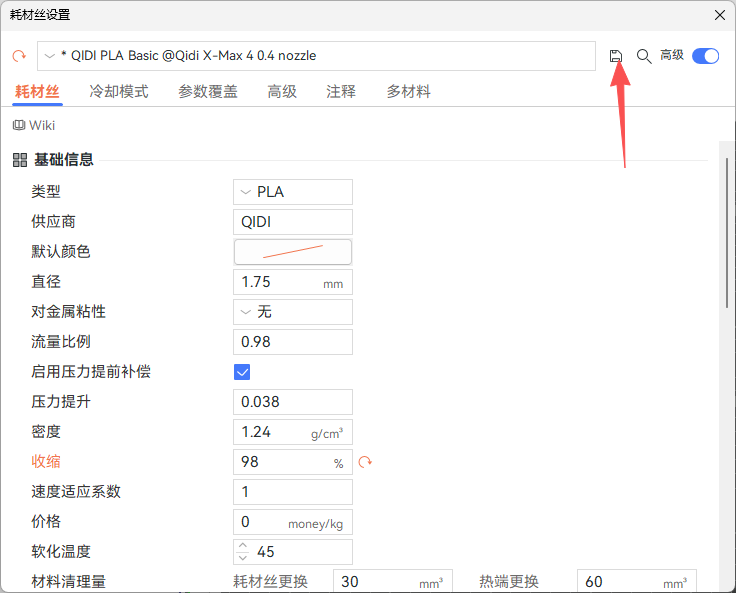
提示:修改完成后,请务必点击右上角的保存图标保存配置文件。
¶ 收缩率测试
测试时无需打印复杂模型,只需打印一个标准立方体即可(如20 mm X 20 mm X 20mm)
操作步骤:
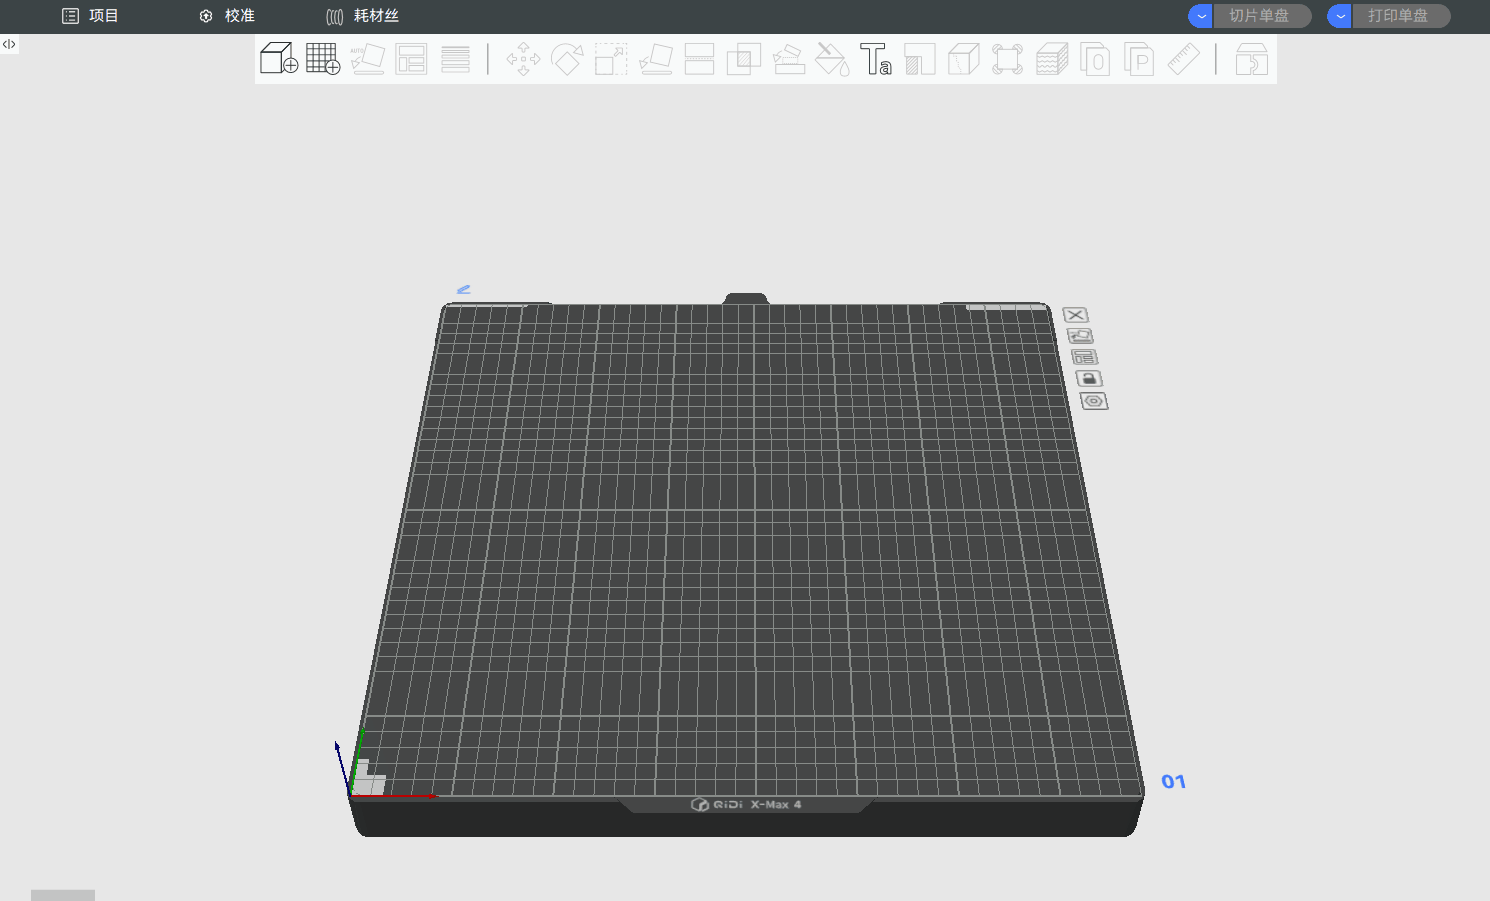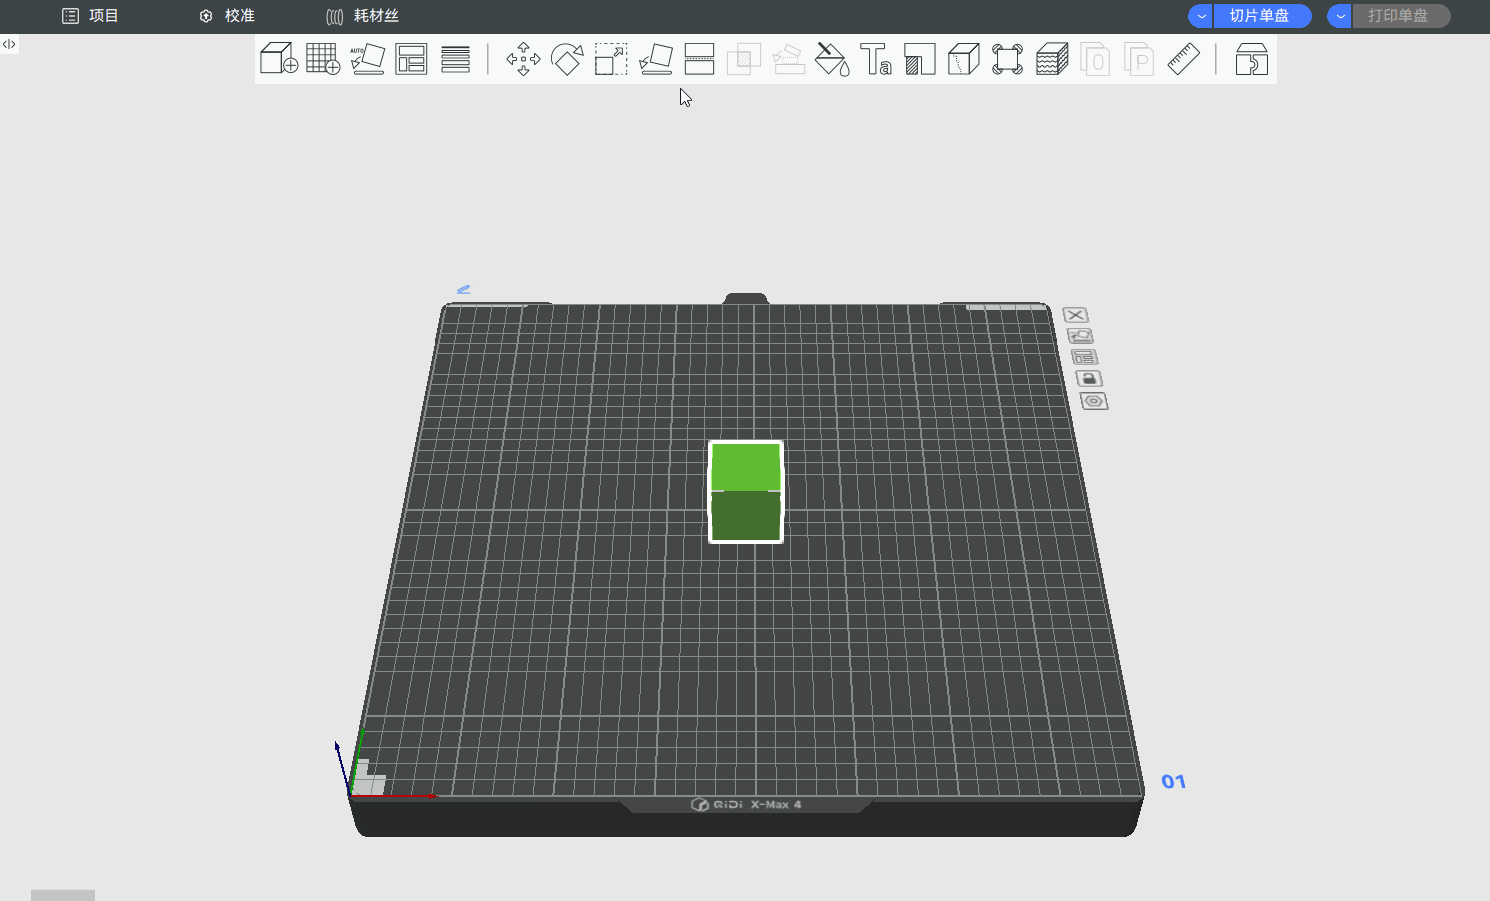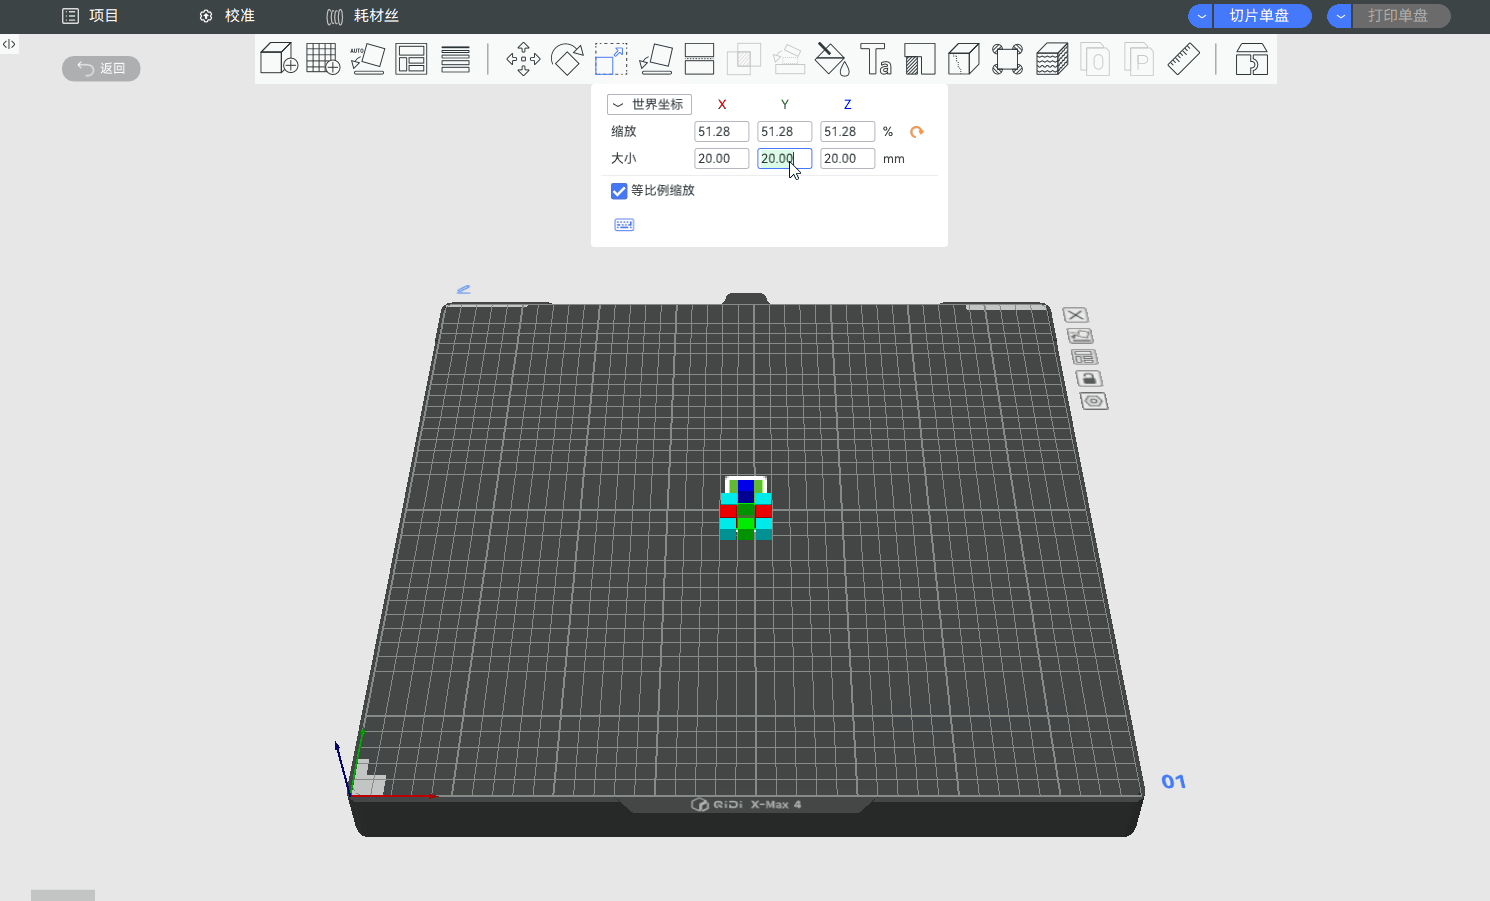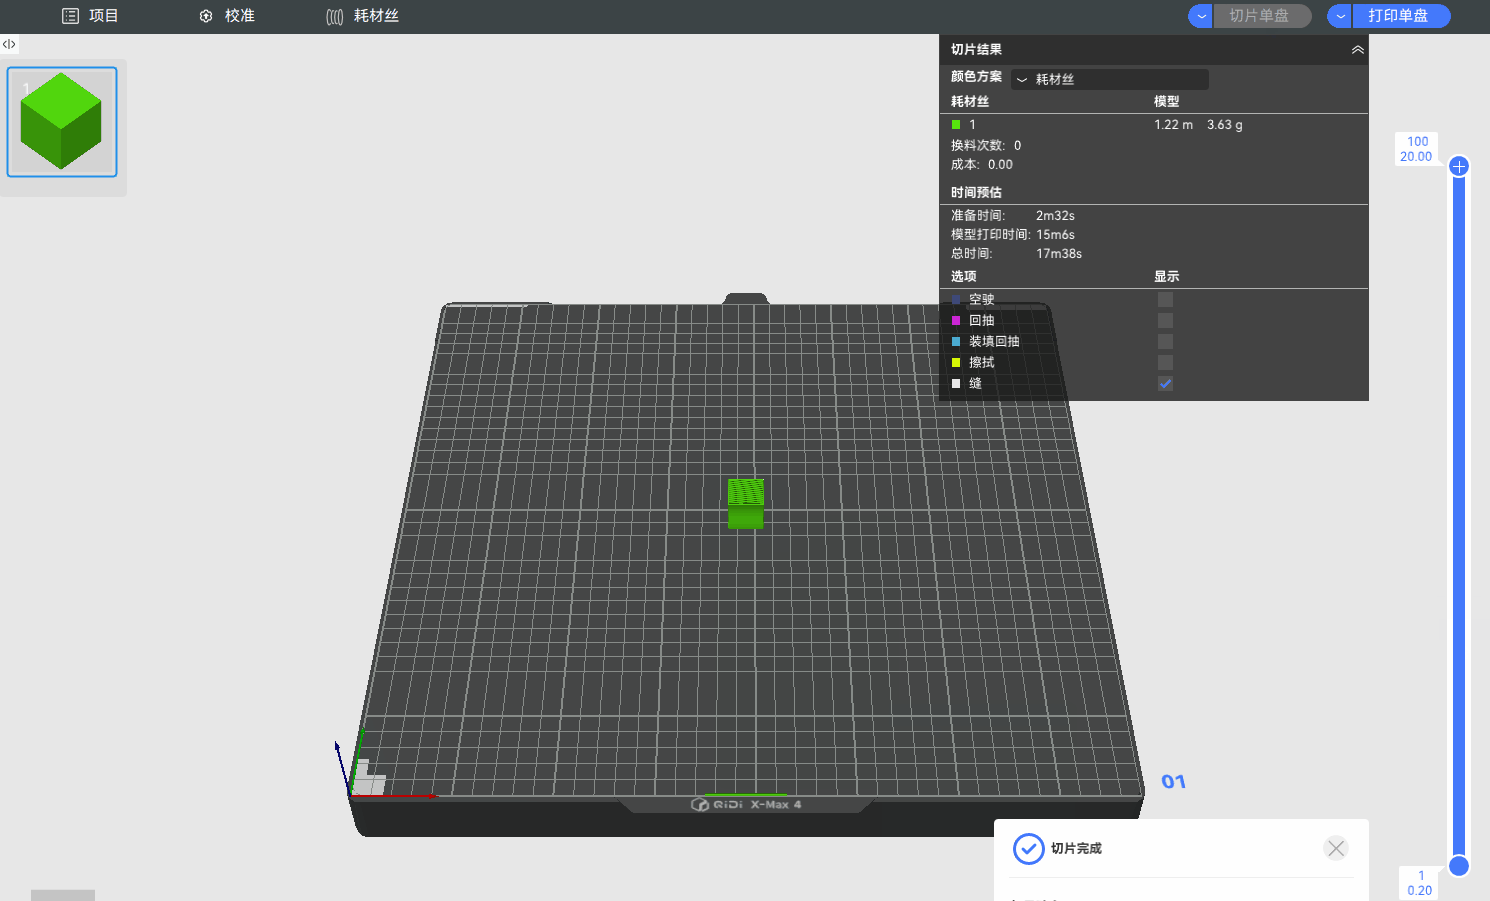
切片并打印,等待模型冷却至室温后使用卡尺进行测量。
打印20mm X 20mm X 20mm,测量后各方向尺寸均为 18.5 mm。代入公式计算:
收缩率 = (18.5 / 20) × 100% = 92.5%
将 92.5% 输入 QIDI Studio 中耗材丝的收缩部分。
- 如需更高精度:可再次进行调整。
- 若装配要求较高:建议针对每个模型分别进行误差校正,因为不同结构的模型误差表现各异。
- 若不涉及严格装配:可直接使用默认参数,或进行一次简单调整。
¶ X-Y 内/外轮廓尺寸补偿
X-Y 内/外轮廓尺寸补偿功能可在收缩补偿校准后,对零件尺寸进行微调。
如需了解其工作原理,请查看这篇 wiki: X-Y 内/外轮廓尺寸补偿。
¶ 自动圆形轴孔补偿
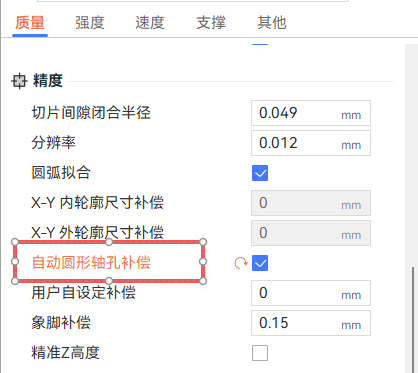
此功能旨在提高 3D 打印中圆孔的尺寸精度,尤其适用于组装用途。
其工作原理是:标准化打印速度,并根据所用材料应用特定的补偿值,从而抵消打印过程中自然发生的收缩。
适用场景:位于水平面上、直径不超过 50 mm 的圆孔或轴。
启用方法:在 QIDI Studio 的 「质量 → 精度」,启用 「自动圆形轴孔补偿」 选项。